Laser spawa bez drutu złącza doczołowe, w których szczelina nie przekracza ok. 10% grubości blachy. Przy blasze 2 mm to 0,2 mm. O tym, czy drut jest potrzebny, decyduje pasowanie krawędzi, a nie sama grubość: przetop bez drutu sięga w stali 9 mm.
Spawanie laserowe bez drutu – co dzieje się w złączu?
Spawanie laserowe bez drutu (autogeniczne) to łączenie przez stapianie krawędzi materiału rodzimego, bez spoiwa. Spoina powstaje wyłącznie z przetopionego metalu obu elementów. W klasyfikacji PN-EN ISO 4063 spawanie laserowe ma numer 52, a laser na ciele stałym, w tym światłowodowy, numer 521.
Mówi się też o spawaniu bez spoiwa albo bez materiału dodatkowego. To jedno i to samo. Bez drutu nie ma czym zasypać szczeliny, więc spoina jest tak dobra, jak pasowanie krawędzi. Dlatego większość tego wpisu dotyczy szczeliny.
Jaką szczelinę wybacza spawanie laserowe bez drutu?
Bez drutu szczelina w złączu doczołowym nie może przekroczyć ok. 10% grubości blachy. Przy blasze 2 mm to 0,2 mm, czyli krawędzie po cięciu laserowym, a nie po nożycach.
Granica rośnie, gdy zmienisz sposób spawania:
- bez drutu: ok. 10% grubości blachy
- z oscylacją wiązki (wobble): 20–30% grubości
- z drutem: do około 100% grubości
| Grubość blachy | Bez drutu (< 10%) | Bez drutu z wobble (20–30%) | Z drutem (~100%) |
|---|---|---|---|
| 1 mm | 0,1 mm | 0,2–0,3 mm | 1 mm |
| 2 mm | 0,2 mm | 0,4–0,6 mm | 2 mm |
| 3 mm | 0,3 mm | 0,6–0,9 mm | 3 mm |
| 5 mm | 0,5 mm | 1,0–1,5 mm | 5 mm |
Wartości orientacyjne dla stali, na podstawie TWI. Granica ok. 100% z drutem dotyczy stali do 6 mm. Ostateczną tolerancję pokazuje próba na Twoim złączu.
Co zrobić, gdy szczelina jest większa niż w pierwszej kolumnie?
Masz trzy wyjścia.
- Poprawić pasowanie krawędzi, czyli lepsze cięcie.
- Włączyć wobble, ale kosztem prędkości.
- Dodać drut, czyli podajnik i dobór spoiwa.
Jak gruba może być blacha, żeby laser spawał ją bez drutu?
Grubość sama nie wyklucza spawania bez drutu. Wyklucza je szczelina, której nie da się zamknąć przetopem. Przetop w stali sięga 6 mm przy 2000 W i 9 mm przy 3000 W.
| Model | Moc | Chłodzenie | Przetop w stali |
|---|---|---|---|
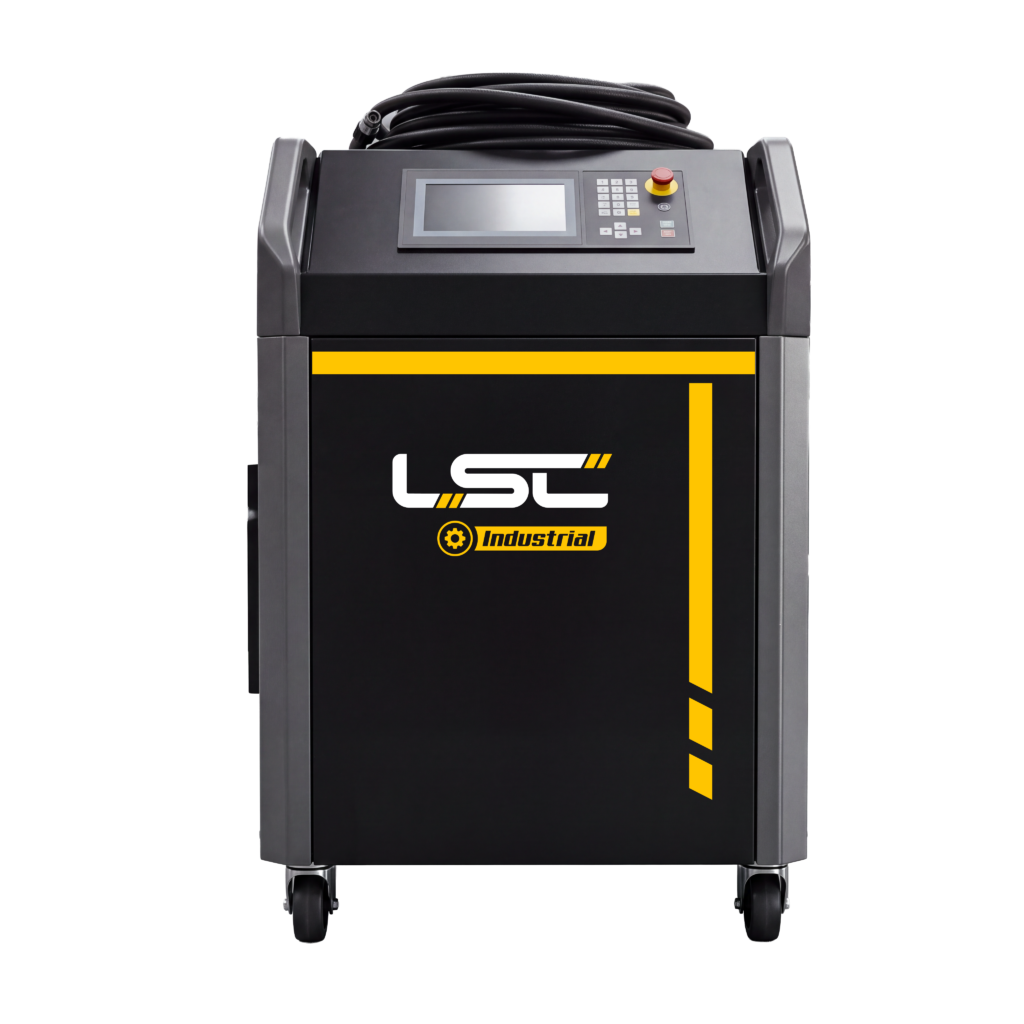
| LSC ProWeld 2000 W | 2000 W | ciecz | do 6 mm |
| LSC ProWeld 3000 W | 3000 W | ciecz | do 9 mm |
Przy grubszych blachach z ukosowaniem krawędzi potrzebny jest drut. Wersje o niższej mocy mają mniejsze przetopy. Pełny zestaw modeli, mocy i cen opisuje kategoria spawarka laserowa.
Cztery warunki, przy których drut możesz sobie darować
Spoina bez drutu wystarczy, gdy spełnione są cztery warunki naraz:
- Złącze doczołowe na styk albo zakładkowe. Złącza pachwinowe z nadlewem to osobna historia.
- Krawędzie cięte laserowo albo frezowane. Cięcie nożycami zwykle nie daje pasowania z tabeli.
- Szczelina w granicy z tabeli: do 10% grubości blachy, a z wobble do 20–30%.
- Czysty materiał: bez tlenków, oleju i farby. Jak go przygotować, opisujemy we wpisie o przygotowaniu materiału do spawania.
Najlepszy efekt daje to na cienkiej blasze z widoczną spoiną. Gdy te warunki się zgadzają, drut jest zbędny.
Kiedy spawarka laserowa bez drutu ani rusz?
Drut jest potrzebny, gdy szczelina przekracza granicę, gdy krawędzie są ukosowane i gdy trzeba coś dobudować. Zestawienie sytuacji poniżej.
| Sytuacja | Bez drutu | Z drutem |
|---|---|---|
| Styk doczołowy, krawędzie po cięciu laserowym | Tak | Niepotrzebny |
| Szczelina powyżej 10% grubości | Nie (z wobble do 20–30%) | Tak |
| Grubsza blacha z ukosowaniem | Nie | Tak |
| Spoina pachwinowa z wymaganym nadlewem | Ograniczone | Tak |
| Naprawa ubytku, regeneracja | Nie | Tak |
| Stopy aluminium skłonne do pęknięć | Ryzyko | Tak (drut koryguje skład spoiny) |
| Cienka blacha, widoczna spoina | Tak, najlepszy efekt | Zbędny |
Techniki z drutem opisaliśmy osobno.
- Zacznij od wpisu o spawaniu laserowym z drutem.
- Średnicę i stop wybierzesz według poradnika jak dobrać drut do spawania laserowego.
- Przy aluminium decyduje stop, a ustawienia znajdziesz w tekście o parametrach spawania aluminium laserem.
Maszyny LSC mają podajnik drutu, więc ta sama spawarka pracuje w obu trybach. O tym, który tryb wybrać, rozstrzyga złącze, nie urządzenie.
Wobble: jak poradzić sobie z większą szczeliną bez dokładania drutu?
Wobble, czyli oscylacja wiązki, zwiększa tolerancję szczeliny do około 20–30% grubości blachy. Według TWI proces jest wtedy wolniejszy niż spawanie wiązką prostą. Głowice LSC mają tę funkcję. Jak prędkość łączy się z mocą i energią liniową, opisujemy we wpisie o prędkości spawania laserowego.
Laser czy TIG bez drutu (metoda 142): co naprawdę się różni?
Czy można spawać TIG-iem bez drutu? Tak. W normie PN-EN ISO 4063 spawanie TIG bez spoiwa to proces 142 („Autogenous TIG welding”), a z drutem litym proces 141. Oba procesy, laserowy i TIG, łączą krawędzie bez spoiwa i oba wymagają ciasnego pasowania. Różni je źródło ciepła, ilość ciepła i próg wejścia.
| Cecha | Laser bez drutu (proces 52) | TIG bez drutu (proces 142) |
|---|---|---|
| Źródło ciepła | skupiona wiązka lasera | łuk z elektrody wolframowej |
| Pasowanie krawędzi | ciasne: szczelina < 10% grubości (20–30% z wobble) | ciasne |
| Strefa wpływu ciepła | wąska | szersza |
| Odkształcenia cienkiej blachy | małe | większe |
| Gaz osłonowy | argon, w wybranych przypadkach azot | argon |
| Próg wejścia | szkolenie, które wchodzi w cenę maszyny LSC | długa praktyka |
Jeśli dziś robisz spoiny TIG-iem bez pręta, znasz już główną zasadę: ciasny styk. Laser jej nie zmienia, zmienia ilość ciepła wprowadzoną w blachę. Przykład z liczbami znajdziesz we wpisie o prędkości spawania laserowego, a ogólne porównanie obu technologii w tekście o wadach i zaletach spawania laserowego.
Gdzie laser bez drutu pracuje na produkcji?
Spawarki LSC pracują przy produkcji okapów kuchennych ze stali nierdzewnej i urządzeń chłodniczych. Wdrożenia opisaliśmy osobno: okapy kuchenne ze stali nierdzewnej oraz lodówki i zamrażarki.
O tym, czy w takiej produkcji wystarczy spoina bez drutu, rozstrzyga pasowanie krawędzi i grubość blachy, czyli to, co jest w tabelach z początku wpisu.
Nie wiesz, czy Twoje złącze obejdzie się bez drutu? Sprawdź je na próbce
Najpewniejszą odpowiedź, czy obejdzie się bez drutu, daje próba na Twoim złączu. Wyślij detal, a sprawdzimy, czy da się go spawać bez drutu. Wyślij próbkę złącza.
Najczęściej zadawane pytania o spawanie laserowe bez drutu
Czy spawarka laserowa może spawać bez drutu?
Tak. Laser przetapia krawędzie materiału rodzimego i tworzy spoinę bez spoiwa, pod warunkiem że szczelina nie przekracza ok. 10% grubości blachy.
Jaką szczelinę wybacza spawanie laserowe bez drutu?
Około 10% grubości cieńszej blachy, czyli 0,2 mm przy 2 mm. Oscylacja wiązki (wobble) podnosi granicę do 20–30% grubości.
Do jakiej grubości można spawać laserem bez drutu?
W stali do 9 mm przy 3000 W i do 6 mm przy 2000 W. Warunkiem jest ciasne pasowanie krawędzi, a przy grubszych blachach z ukosowaniem potrzebny jest drut.
Czy aluminium można spawać laserem bez drutu?
Nie zawsze. Część stopów aluminium jest skłonna do pęknięć gorących, a drut koryguje skład spoiny. Parametry opisaliśmy w tekście o spawaniu aluminium laserem.
Czym spawanie laserowe bez drutu różni się od TIG bez drutu?
Oba łączą krawędzie bez spoiwa. Laser daje węższą strefę wpływu ciepła i mniejsze odkształcenia oraz pracuje szybciej, a TIG wymaga dłuższej praktyki.
Kiedy spawarka laserowa potrzebuje drutu?
Przy szczelinie powyżej granicy, przy ukosowanych grubych blachach, przy naprawie ubytków i przy części stopów aluminium. Dobór drutu opisuje poradnik jak dobrać drut do spawania laserowego.
Czy przy spawaniu bez drutu potrzebny jest gaz osłonowy?
W większości przypadków tak. Gaz chroni jeziorko przed utlenieniem także bez drutu, a standardem jest argon. Szczegóły opisujemy we wpisie o gazie osłonowym przy spawaniu laserowym.
Źródła
- TWI, How can I increase the tolerance of laser welding to joint fit-up? https://www.twi-global.com/technical-knowledge/faqs/faq-how-can-i-increase-the-tolerance-of-laser-welding-to-joint-fit-up
- PN-EN ISO 4063:2023, Spawanie, lutowanie twarde i lutowanie miękkie oraz cięcie. Nomenklatura procesów i numery. Polski Komitet Normalizacyjny. https://sklep.pkn.pl/pn-en-iso-4063-2023-10e.html